Визуально-измерительный контроль сварных швов: методика, инструменты и нормативы
Визуально-измерительный контроль сварных соединений (ВИК) — это метод неразрушающего контроля, при котором специалист осматривает шов невооруженным глазом или с оптическими приборами и измеряет его геометрию. Задача проверки — выявлять поверхностные дефекты и отклонения размеров до того, как изделие попадет на следующую операцию или в эксплуатацию.
ВИК сварных швов — первый и обязательный этап любой системы контроля качества. Ультразвуковая, радиографическая и капиллярная дефектоскопия начинаются только после того, как соединение принято по результатам осмотра. Метод не требует дорогого оборудования, но дает основную информацию о качестве сварки: многие дефекты видны уже на поверхности.
Основные нормативные документы:
- РД 03-606-03 — инструкция по визуальному и измерительному контролю;
- ГОСТ Р ИСО 17637-2014 — визуальный контроль соединений, выполненных сваркой плавлением;
- ГОСТ 23479-79 — методы оптического вида неразрушающего контроля;
- ГОСТ Р ИСО 5817-2009 — уровни качества и допустимые дефекты.
Главные преимущества метода — оперативность, низкая стоимость и возможность работать прямо на монтажной площадке. Ограничение в том, что ВИК не видит внутренние дефекты: поры и шлаковые включения в толще металла, непровар в середине сечения. Поэтому для ответственных соединений его дополняют ультразвуковым или радиографическим контролем.
Когда проводится ВИК сварных соединений
Контроль сварных соединений ВИК проводится на всех стадиях жизни конструкции:
- Входной контроль — осмотр основного металла и сварочных материалов на расслоения, вмятины, коррозию и соответствие сертификатам.
- Подготовка и сборка под сварку — измерение углов разделки кромок, зазоров, смещения и качества прихваток.
- В процессе сварки — осмотр каждого слоя при многопроходной сварке, чтобы не закрыть трещину или шлак следующим валиком.
- После сварки — приемочный контроль готового шва.
- После ремонта — проверка исправленного участка.
- При эксплуатации — техническое диагностирование и экспертиза промышленной безопасности.
Применение метода обязательно на опасных производственных объектах: трубопроводах, сосудах под давлением, грузоподъемных кранах, а также в строительстве при монтаже металлоконструкций. В Москве и других крупных городах акты ВИК входят в исполнительную документацию объекта, и без них технический надзор не примет работы.
Этапы визуально-измерительного контроля
Методика ВИК изложена в РД 03-606-03 и ГОСТ Р ИСО 17637-2014. Работа начинается с изучения документации: чертежа, технологической карты сварки и норм оценки качества. Затем контроль идет в четыре этапа.
Подготовка поверхности
Шов и прилегающую зону основного металла очищают от шлака, брызг, окалины, ржавчины, масла и краски. Ширина зачищенной полосы — не менее 20 мм с каждой стороны от края шва. Под слоем грунта или краски трещина и пора остаются незаметными, поэтому покрытие удаляют полностью.
Зачистку ведут щетками, шлифмашинкой или растворителем так, чтобы не создать новых рисок и не затереть дефект. Контролируемые швы нумеруют и разбивают на участки по схеме — это поможет точно привязать найденные несплошности при оформлении результатов.
Осмотр начинают после остывания шва: на горячем металле размеры искажаются, а часть трещин появляется лишь через несколько часов после сварки.
Визуальный осмотр
Визуальный контроль сварных швов выполняют при освещенности не менее 500 лк. Глаз специалиста находится на расстоянии до 600 мм от поверхности, угол обзора — не менее 30°. Труднодоступные зоны осматривают с помощью зеркал, эндоскопов или видеоскопов.
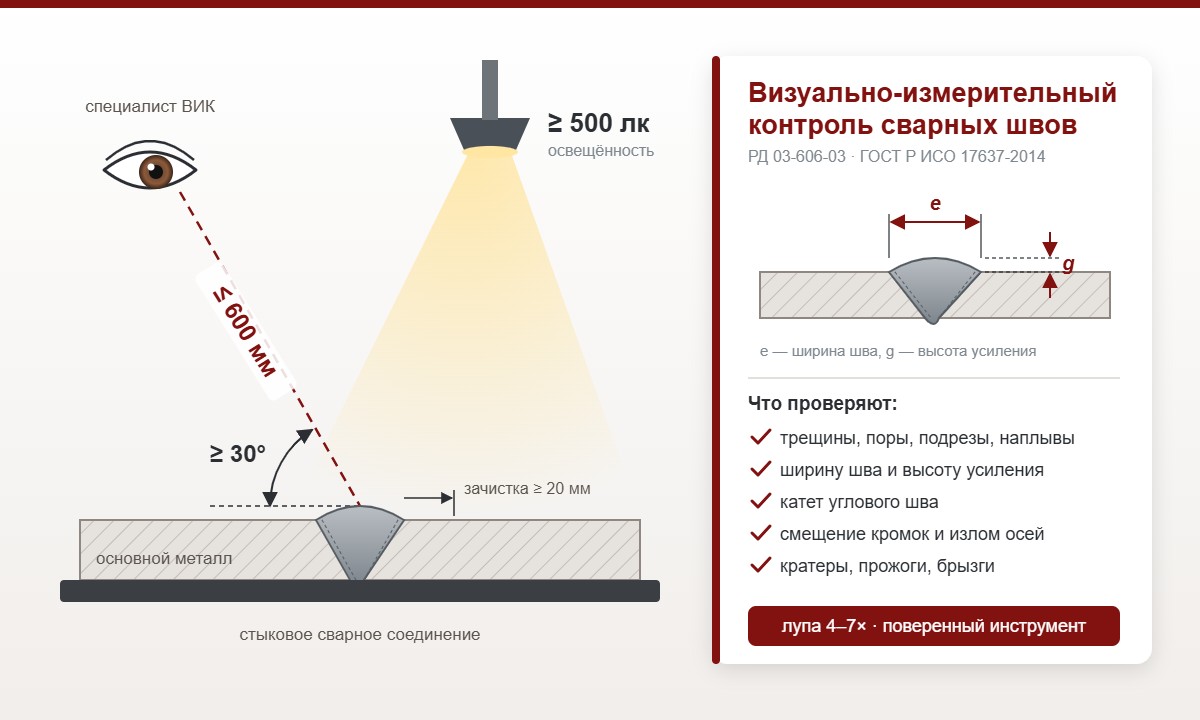
Осмотр ведут по всей длине шва, а при доступе к корню — с обеих сторон. Специалист оценивает:
- форму и равномерность валика, плавность перехода к основному металлу;
- наличие трещин, пор, подрезов, наплывов, прожогов и незаплавленных кратеров;
- брызги металла и следы зажигания дуги на основном металле;
- качество зачистки и полноту удаления шлака.
Подозрительные места рассматривают через лупу с увеличением 4–7×. Чтобы подтвердить мелкую трещину, назначают дополнительный неразрушающий метод — капиллярный или магнитопорошковый.
Измерительный контроль
На этом этапе проверяют, соответствует ли геометрия соединения чертежу и нормативу. Измерению подлежат:
- ширина шва и высота выпуклости (усиления);
- катет углового шва;
- глубина подрезов и размеры наплывов;
- смещение кромок и излом осей соединяемых элементов;
- размеры и количество пор, длина других несплошностей;
- вогнутость и выпуклость корня шва.
Размеры валика, особенно при ручной сварке, меняются по длине, поэтому измерения повторяют в нескольких сечениях. Погрешность инструмента должна быть заметно меньше допуска на контролируемый размер. Для мелких подрезов берут индикатор глубины или измерительную лупу, а не линейку. Все средства измерения должны иметь действующую поверку или калибровку.
Оценка результатов
Полученные данные сравнивают с нормами из проектной документации. Для конструкций общего назначения часто применяют ГОСТ Р ИСО 5817-2009 с тремя уровнями качества: B (высокий), C (средний) и D (умеренный). Для трубопроводов, котлов и сосудов действуют отраслевые правила и стандарты организаций. Классификацию несплошностей задает ГОСТ 30242-97.
Трещины любого размера недопустимы на всех уровнях качества. Для пор, подрезов и наплывов норма устанавливает предельные размеры и количество на участок шва определенной длины. По итогам оценки соединение признают годным, подлежащим исправлению или негодным.
Если уровень качества в документации не указан, его согласуют с заказчиком до начала работ. От него зависит решение по одному и тому же дефекту: при толщине металла 5 мм подрез глубиной 0,5 мм допустим для уровней D и C, но недопустим для уровня B.
Какие инструменты используют для ВИК
Перечень средств контроля приведен в РД 03-606-03. Стандартный комплект ВИК включает:
| Инструмент | Для чего нужен |
|---|---|
| Лупы 2–7×, измерительная лупа | Осмотр мелких дефектов и измерение их размеров |
| Линейки, рулетка, штангенциркуль | Длина и ширина шва, размеры несплошностей |
| Шаблоны сварщика (УШС-3, Ушерова-Маршака) | Катет, высота усиления, углы разделки, смещение кромок |
| Щупы и угольники | Зазоры и перпендикулярность элементов |
| Индикатор глубины, штангенглубиномер | Глубина подрезов, вмятин и раковин |
| Фонарь, зеркала, эндоскоп | Подсветка и осмотр труднодоступных мест |
| Люксметр | Проверка освещенности рабочей зоны |
Для работы на монтаже инструмент собирают в переносной кейс. Все средства измерений вносят в реестр лаборатории и регулярно отправляют на поверку.
Все чаще применяют цифровые средства: видеоэндоскопы с записью изображения, электронные шаблоны и лазерные сканеры профиля шва. Они ускоряют измерение и сохраняют данные для архива, но не отменяют требований к поверке и квалификации специалиста.
Основные дефекты сварных соединений, выявляемые при ВИК
Визуальный контроль качества сварных соединений находит только несплошности, которые выходят на поверхность. Основные из них:
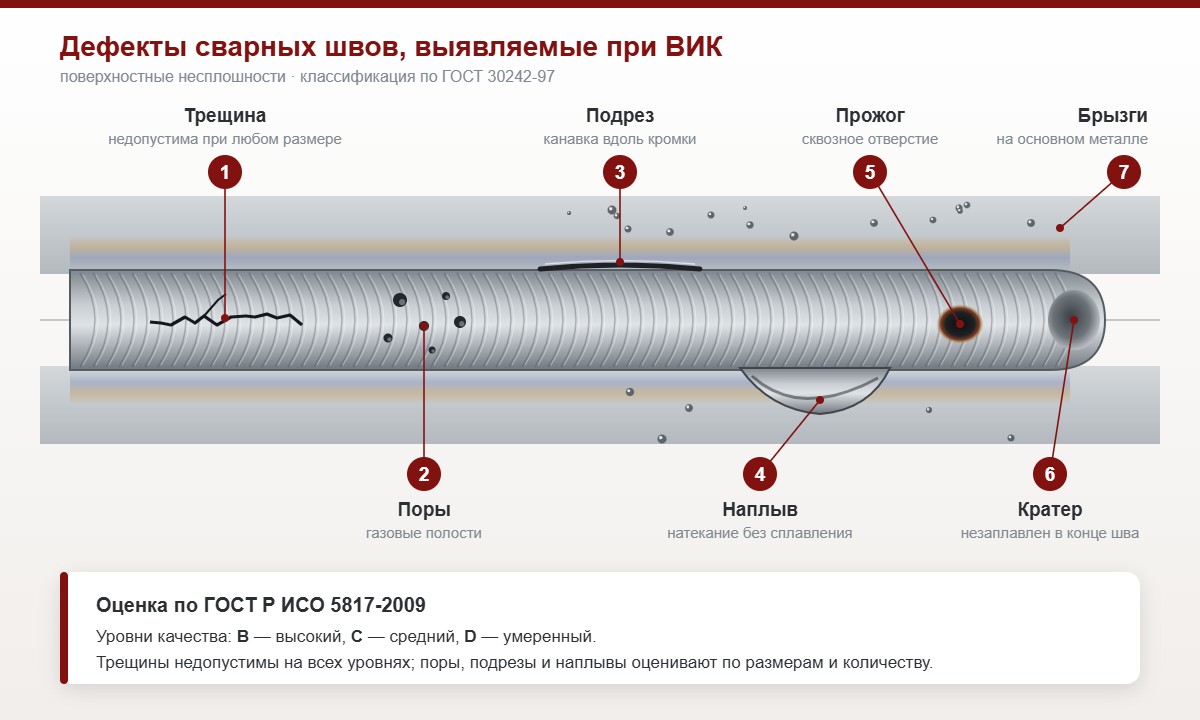
- Трещины — продольные, поперечные, кратерные. Самый опасный дефект: трещина концентрирует напряжения и растет под нагрузкой.
- Поры и свищи — газовые полости в металле шва. Причины — влажные электроды, плохая защита сварочной ванны, грязные кромки.
- Подрезы — канавки в основном металле вдоль границы шва. Они уменьшают рабочее сечение и становятся очагами усталостных трещин.
- Наплывы — натекание металла шва на основной металл без сплавления с ним.
- Прожоги — сквозные отверстия, через которые вытек металл ванны.
- Непровар корня и несплавления — видны при доступе к обратной стороне шва.
- Незаплавленные кратеры — углубления в конце шва, где часто зарождаются трещины.
- Отклонения формы и размеров — смещение кромок, неравномерная ширина, недостаточный катет, чрезмерное усиление.
- Брызги металла и поверхностные шлаковые включения.
Отдельно проверяют наплавку при восстановлении изношенных деталей: в наплавленном слое ищут трещины, поры и участки несплавления с основой.
Большинство дефектов связано с нарушением технологии: неправильным током, скоростью сварки, углом наклона электрода, плохой подготовкой кромок. Поэтому результаты ВИК используют не только для приемки, но и для настройки сварочного процесса: по характеру дефекта опытный специалист часто сразу называет его причину.
Как оформляются результаты визуально-измерительного контроля
Результаты контроля качества сварных швов ВИК фиксируют по формам РД 03-606-03. Основные документы:
- Акт (заключение) по результатам ВИК — объект и номера швов, нормативный документ, инструменты, перечень дефектов с размерами и расположением, итоговая оценка.
- Журнал учета работ — реестр всех проверок лаборатории.
- Схема или формуляр — эскиз изделия с отметками дефектных участков.
Акт подписывает специалист с указанием номера удостоверения и уровня квалификации. К работе допускают персонал, аттестованный по неразрушающему контролю: как правило, проверку ведет специалист I уровня, а заключение выдает специалист II уровня. На объектах строительства результаты ВИКа включают в исполнительную документацию, на опасных производственных объектах — в паспорт оборудования или материалы экспертизы.
Что делают при выявлении дефектов
Порядок действий зависит от вида и размера несплошности:
- Дефект отмечают маркером на изделии, фотографируют и фиксируют в акте.
- Если размеры в пределах нормы, соединение принимают без исправления.
- Недопустимый дефект удаляют механически: шлифованием, вырубкой или строжкой до здорового металла.
- Выбранный участок заваривают по утвержденной технологии, а подрезы и мелкие углубления исправляют наплавкой.
- Отремонтированный участок проходит повторный ВИК, а при необходимости — ультразвуковой или радиографический контроль.
Особенность ремонта трещин в том, что перед выборкой их концы засверливают, чтобы трещина не пошла дальше. Число исправлений одного участка обычно ограничено нормативами. Если дефекты повторяются, ищут причину: режимы сварки, квалификацию сварщика, качество сварочных материалов.
Краткие выводы
- ВИК — первый и обязательный этап контроля сварных швов: без него другие методы не назначают.
- Методика включает подготовку поверхности, осмотр, измерения и оценку по нормам.
- Нужны поверенный комплект инструмента и аттестованный специалист.
- Трещины недопустимы, остальные дефекты оценивают по размерам и количеству.
- Результаты оформляют актом, а исправленные участки проверяют повторно.
Частые вопросы
Можно ли заменить визуальный контроль сварных соединений ультразвуком?
Нет. Ультразвук ищет внутренние дефекты и применяется только после того, как шов принят по результатам осмотра. Поверхностные неровности к тому же искажают акустический сигнал.
Кто имеет право проводить ВИК?
Специалисты, аттестованные по визуальному и измерительному методу. Они могут работать в лаборатории самого предприятия или в сторонней аккредитованной организации.
Сколько длится контроль сварных швов ВИК?
Зависит от объема и доступности швов. Несколько метров на одном изделии проверяют за час-два, а обследование крупной металлоконструкции может занять несколько дней.
Какие ГОСТ регулируют визуально-измерительный контроль сварных швов?
Основные — ГОСТ Р ИСО 17637-2014 и ГОСТ 23479-79, нормы оценки задает ГОСТ Р ИСО 5817-2009. На опасных производственных объектах дополнительно руководствуются РД 03-606-03.
Нужен ли ВИК для небольших бытовых конструкций?
Нормативно он не обязателен, но простой осмотр помогает вовремя заметить трещины и поры — например, в каркасе навеса или ворот.
Чем ВИК отличается от простого осмотра?
ВИК выполняет аттестованный специалист по утвержденной методике, с поверенным инструментом и обязательным оформлением акта. Осмотр без измерений и документов не дает оснований принять соединение и не учитывается надзорными органами.