Ультразвуковой контроль (УЗК): принцип метода, оборудование и сферы применения
Что такое ультразвуковой контроль УЗК
Ультразвуковой контроль (УЗК) — ультразвуковой метод неразрушающего контроля, который позволяет находить внутренние дефекты в металле, сварных соединениях, пластмассах и композитах без разрушения изделия. Метод основан на распространении упругих акустических волн частотой выше 20 кГц и их отражении от несплошностей.
УЗК является одним из основных способов дефектоскопии в промышленности. С его помощью выявляют трещины, непровары, поры, расслоения и шлаковые включения, а также измеряют толщину стенок при диагностике износа и коррозионных повреждений.
Раннее выявление дефектов повышает качество продукции, поэтому применение УЗК — эффективный инструмент контроля.
Принцип работы ультразвукового контроля
Физическая основа метода
Ультразвук хорошо проходит через однородный материал и почти полностью отражается от границы с воздухом. Трещина, пора или непровар внутри изделия образуют такую границу, и часть энергии волны возвращается к датчику. По времени прихода и амплитуде сигнала определяют глубину залегания несплошности и ее условный размер.
В контроле используют продольные, поперечные и поверхностные волны. Рабочая частота обычно составляет 0,5–10 МГц: чем она выше, тем мельче выявляемые дефекты, но тем сильнее затухание в крупнозернистом металле. Чтобы ультразвук прошел от датчика в металл, на поверхность наносят контактную жидкость — масло, гель или воду.
Эхо-метод УЗК
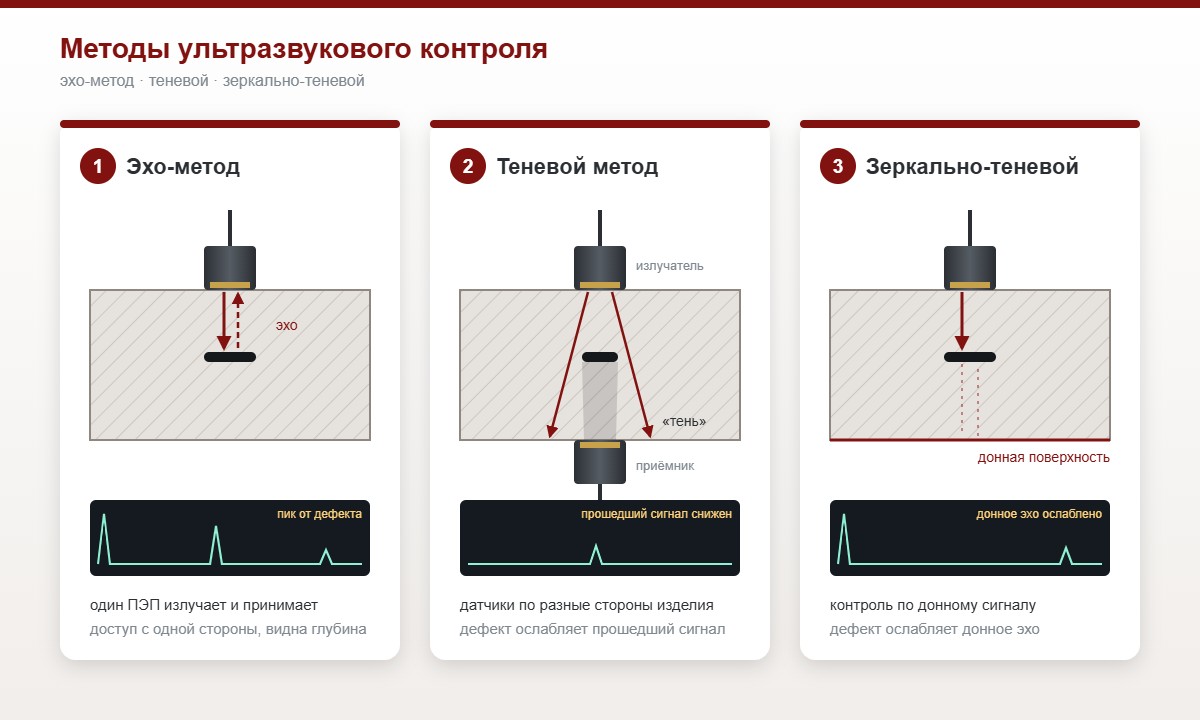
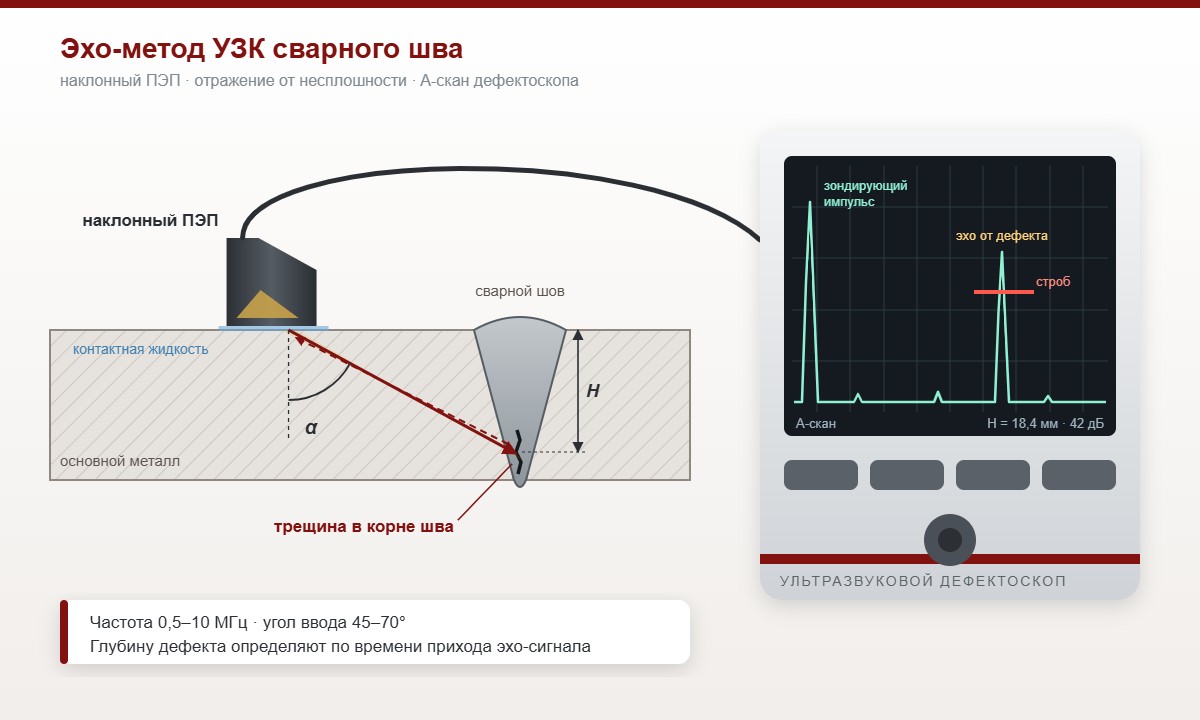
Эхо-метод — самый распространенный способ ультразвуковой дефектоскопии. Один преобразователь излучает короткий импульс и принимает отраженный сигнал. Положение эхо-сигнала на экране показывает глубину дефекта, а высота — амплитуду отражения. Достаточно доступа с одной стороны изделия. Для сварных швов применяют наклонные преобразователи: волна входит в металл под углом и прозвучивает все сечение шва.
Теневой и зеркально-теневой методы
При теневом методе излучатель и приемник стоят по разные стороны изделия. Дефект отбрасывает «тень», и амплитуда прошедшего сигнала падает. Способ удобен для листов, композитов и клеевых соединений, но требует двустороннего доступа и не показывает глубину дефекта.
Зеркально-теневой метод работает с одной стороны: следят за сигналом, отраженным от донной поверхности. Если на пути волны есть несплошность, донный сигнал ослабевает. Так ищут вертикально ориентированные дефекты, например в корне шва или в подошве рельса.
Оборудование для УЗК: дефектоскопы и преобразователи
Ультразвуковой дефектоскоп
Дефектоскоп формирует электрические импульсы, усиливает принятые сигналы и выводит их на экран в виде развертки (A-скан). Основные настраиваемые параметры — частота, усиление в децибелах, скорость звука, задержка и зоны контроля (стробы). При превышении порога срабатывает звуковая или световая сигнализация.
Современные приборы сохраняют настройки и результаты, а дефектоскопы на фазированных решетках и с технологией TOFD строят изображение сечения шва. Для измерения толщины стенок применяют отдельные ультразвуковые толщиномеры.
Пьезоэлектрические преобразователи (ПЭП)
ПЭП — датчик, в котором пьезопластина превращает электрический импульс в акустическую волну и обратно. Основные типы:
- прямые — вводят волну перпендикулярно поверхности, для листа, поковок и литья;
- наклонные — с углом ввода обычно 45–70°, основной инструмент контроля сварных швов;
- раздельно-совмещенные — излучатель и приемник в одном корпусе, для тонкостенных изделий и толщинометрии.
ПЭП подбирают по толщине металла, форме поверхности и типу ожидаемых дефектов. Для труб малого диаметра контактную поверхность притирают по радиусу.
Настройка дефектоскопа по стандартному образцу (СОП)
Перед контролем дефектоскоп настраивают. На стандартных образцах СО-2 и СО-3 (или V1 и V2 по ISO) проверяют угол ввода, точку выхода луча и мертвую зону ПЭП.
Стандартный образец предприятия (СОП) делают из того же материала и той же толщины, что и контролируемое изделие. В нем выполняют искусственные отражатели заданного размера: плоскодонные или боковые цилиндрические отверстия, зарубки. По сигналу от них устанавливают браковочный, контрольный и поисковый уровни чувствительности. Настройку проверяют в начале и конце смены, а также после замены ПЭП или кабеля.
Нормы оценки дефектов по ГОСТ Р 55724
ГОСТ Р 55724-2013 действует с 1 июля 2015 года и заменил ГОСТ 14782-86. Он устанавливает методы УЗК стыковых, угловых, нахлесточных и тавровых сварных соединений. Важная особенность: допустимые размеры дефектов и объем контроля стандарт не задает — их берут из стандартов или конструкторской документации на продукцию.
Классификация несплошностей
Для каждой выявленной несплошности фиксируют амплитуду эхо-сигнала (эквивалентную площадь), координаты, условную протяженность и количество на участке шва. В практике несплошности делят на точечные и протяженные, а по форме — на объемные (поры, включения) и плоскостные (трещины, непровары). Плоскостные считаются наиболее опасными.
Протоколирование результатов
Результаты оформляют заключением или протоколом. В нем указывают объект и номера швов, нормативный документ, тип дефектоскопа и ПЭП, частоту, угол ввода, используемый СОП и уровень чувствительности. Каждую несплошность записывают с ее характеристиками, а в конце дают оценку: «годен» или «не годен». Документ подписывает специалист с указанием уровня квалификации.
Где применяется ультразвуковой контроль
- Строительство — сварные соединения металлоконструкций и арматуры.
- Нефтегазовая отрасль — швы трубопроводов, резервуары, сосуды под давлением.
- Энергетика — котлы, паропроводы, детали турбин.
- Железнодорожный транспорт — рельсы, оси и колеса подвижного состава.
- Машиностроение и металлургия — поковки, литье, листовой прокат.
- Авиация — композитные панели и нагруженные узлы.
При эксплуатации метод применяют для диагностики: измеряют остаточную толщину стенок и ищут усталостные трещины.
Преимущества и ограничения метода УЗК
Преимущества:
- высокая чувствительность к трещинам и непроварам;
- безопасность — в отличие от радиографии, нет ионизирующего излучения;
- мобильность и результат сразу на месте;
- контроль больших толщин при одностороннем доступе.
Ограничения:
- нужна подготовленная поверхность и контактная жидкость;
- сложно контролировать тонкие стенки, крупнозернистые аустенитные стали и изделия сложной формы;
- тип и реальный размер дефекта определяют лишь косвенно;
- результат сильно зависит от квалификации оператора.
Наиболее эффективно УЗК работает вместе с визуальным и радиографическим контролем.
Требования к квалификации персонала
УЗК выполняют специалисты, аттестованные по ультразвуковому методу неразрушающего контроля. Специалист I уровня работает по готовой технологической карте. Специалист II уровня настраивает аппаратуру, оценивает результаты и выдает заключение. III уровень разрабатывает методики и готовит персонал. Квалификацию периодически подтверждают.
Часто задаваемые вопросы
Чем УЗК отличается от радиографии?
УЗК лучше находит плоскостные дефекты — трещины и непровары — и безопасен для окружающих. Радиография нагляднее показывает объемные дефекты и дает снимок для архива.
Можно ли контролировать пластик и бетон?
Да, но для этого нужны низкие частоты и специальные преобразователи.
Нужна ли зачистка перед контролем?
Да. Зону перемещения ПЭП очищают от краски, окалины и брызг металла, иначе ультразвук плохо проходит в изделие и часть дефектов пропускают.