Контроль лакокрасочного покрытия: как проверить толщину, адгезию и качество окраски
Почему показание прибора не является результатом контроля
Толщиномер выдает число за секунду, и кажется, что контроль лакокрасочного покрытия на этом закончен. Но одно показание — лишь точка на поверхности. Результатом контроля становится вывод о соответствии всей окрашенной площади требованиям проекта. Для него нужны подходящий метод, настроенный прибор, достаточное число замеров и их оценка по правилам.
На показание влияют калибровка, шероховатость основания, кривизна детали, близость кромок, магнитные свойства стали и температура. Один и тот же прибор на одном изделии может дать разницу в десятки микрометров, если оператор не учел эти факторы.
Поэтому методику контроля согласуют до нанесения ЛКП: какой стандарт применяют, сколько точек измеряют, какие отклонения допустимы и что делать при несоответствии.
Как выбрать метод по основанию и задаче
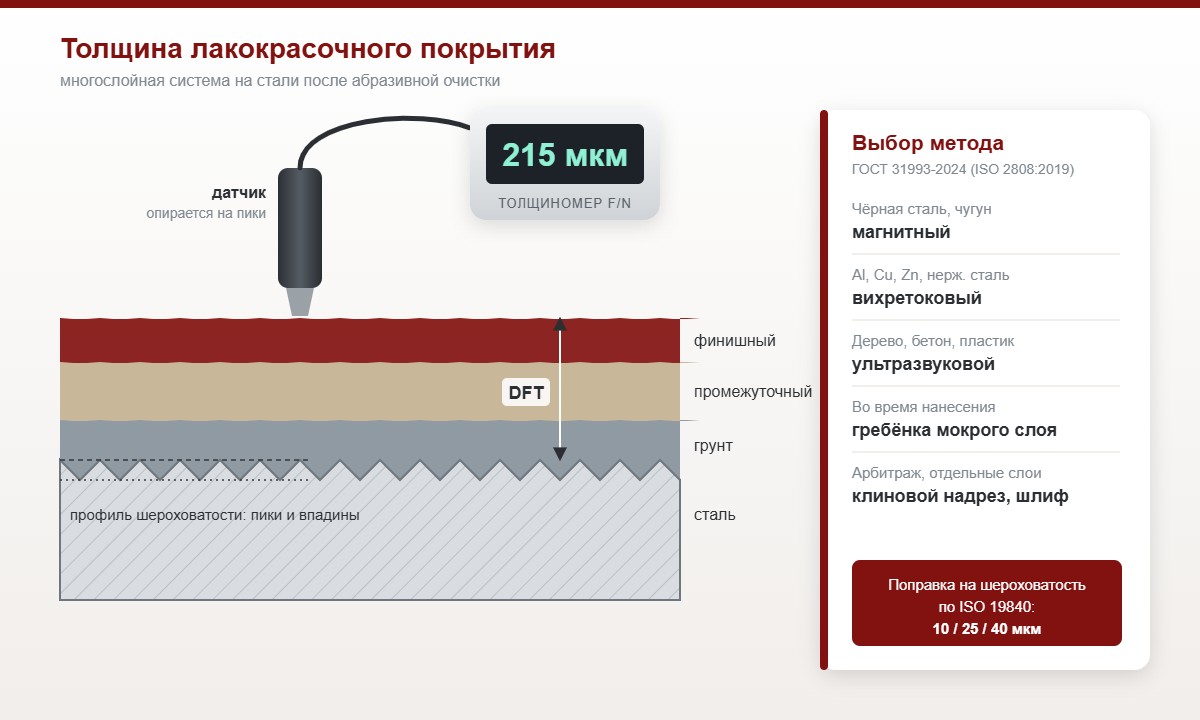
Основной документ по методам — ГОСТ 31993-2024 (ISO 2808:2019). Он действует с 1 апреля 2025 года и заменил ГОСТ 31993-2013. Метод выбирают по двум вопросам: на какой материал нанесено покрытие и на какой стадии нужна проверка.
| Основание или задача | Подходящий метод |
|---|---|
| Черная сталь, чугун | Магнитный (магнитоиндукционный) толщиномер |
| Алюминий, медь, цинк, нержавеющая сталь | Вихретоковый толщиномер |
| Дерево, бетон, пластик | Ультразвуковой толщиномер или разрушающий метод |
| Контроль во время нанесения | Гребенка мокрого слоя |
| Арбитраж, толщина отдельных слоев | Клиновой надрез или поперечный шлиф |
Универсальные приборы с датчиком F/N сами определяют тип основания, но на оцинкованной стали показание включает цинковый слой. Его нужно измерить до окрашивания и вычесть.
Мокрый слой помогает управлять нанесением
Толщину мокрой пленки измеряют гребенкой сразу после нанесения. Гребенку прижимают перпендикулярно поверхности, и последний зубец, смоченный краской, показывает толщину. Это единственная возможность исправить слой, пока материал не высох.
Толщину сухого слоя рассчитывают по объемной доле нелетучих веществ: сухой слой = мокрый слой × сухой остаток по объему. Например, при сухом остатке 60 % для 120 мкм сухой пленки нужно нанести 200 мкм мокрой. Если материал разбавили, расчет делают заново.
Мокрый слой не заменяет приемочный контроль — это технологический инструмент маляра. Отметки гребенки оставляют там, где их перекроет следующий проход, или на контрольной пластине.
Магнитный и вихретоковый способы
Магнитный метод работает на ферромагнитных основаниях: прибор оценивает, насколько немагнитный слой ослабляет поле между датчиком и сталью. Вихретоковый метод применяют для непроводящих покрытий на немагнитных металлах — алюминии, меди, нержавеющей стали. Его описывает ISO 2360.
Оба способа неразрушающие и быстрые, но точность зависит от настройки:
- обнулить прибор на непокрытом образце того же материала и формы;
- проверить по калибровочным пленкам, близким к ожидаемой толщине;
- повторять проверку в начале смены, при смене объекта и после удара или падения прибора.
На тонком металле, криволинейных поверхностях малого радиуса и рядом с кромками показания смещаются. Поправку определяют на образце той же геометрии.
Когда нужен разрушающий или специальный способ
- Клиновой надрез. Резцом с известным углом прорезают покрытие до основы и через микроскоп измеряют ширину каждого слоя на срезе. Так видно толщину каждого слоя отдельно на любом основании.
- Поперечный шлиф. Из изделия вырезают образец и изучают сечение под микроскопом. Это арбитражный метод для спорных случаев.
- Ультразвуковой толщиномер. Подходит для покрытий на дереве, бетоне, пластике и композитах, где магнитный и вихретоковый методы не работают.
- Микрометр. Толщину определяют как разницу размеров окрашенного и неокрашенного образца. Способ удобен для лабораторных пластин.
Разрушающие методы оставляют повреждение. Место испытания выбирают по согласованию с заказчиком, а после испытания ремонтируют по технологии нанесения.
Как проводится контроль на объекте
- Проверить условия: температуру воздуха и поверхности, влажность и точку росы. При нанесении поверхность должна быть теплее точки росы не менее чем на 3 °C.
- Убедиться, что покрытие высохло достаточно: на мягкой пленке датчик продавливает слой и занижает показание.
- Настроить прибор прямо на объекте, на образце основания.
- Разбить площадь на контрольные участки и определить число замеров по согласованной методике.
- Измерить толщину, распределяя точки равномерно, и добавить отдельные точки в критичных зонах.
- Отметить участки с отклонениями маркером и записать данные в журнал или память прибора с привязкой к месту.
Если заказчик присутствует при приемке, схему расстановки точек согласуют заранее. Так исключается спор о том, где нужно было мерить.
Шероховатость искажает показание
После абразивной очистки поверхность стали состоит из пиков и впадин. Датчик опирается на пики, а магнитная «нулевая» граница стали лежит глубже. Если обнулить прибор на гладкой пластине, на шероховатом металле он покажет больше реальной толщины над пиками.
Учесть эффект можно двумя способами:
- обнулить прибор на неокрашенном участке с тем же профилем шероховатости;
- вычесть поправку по классу профиля: по ISO 19840 это около 10 мкм для мелкого, 25 мкм для среднего и 40 мкм для грубого профиля.
Профиль шероховатости измеряют до окрашивания компаратором или профилометром и записывают в журнал. Без этих данных толщину на шероховатой стали нельзя проверить.
Кромки и швы проверяют отдельно
На острых кромках краска стягивается при высыхании, и слой там в несколько раз тоньше, чем на плоскости. Именно с кромок, сварных швов, болтовых соединений и углов чаще всего начинается коррозия. Поэтому:
- острые кромки скругляют до окрашивания, обычно до радиуса не менее 2 мм;
- перед основным слоем делают полосовое окрашивание кромок и швов кистью;
- толщину измеряют с отступом от края, указанным производителем датчика, иначе показание искажается.
Сварные швы осматривают на непрокрасы, поры и подтеки, а толщину меряют с обеих сторон шва. Результаты по кромкам и швам записывают отдельно от общей серии, чтобы локальные отклонения не терялись в среднем значении.
Многослойную систему контролируют по этапам
Типичная антикоррозионная система — грунт, промежуточный и финишный слои. По итоговой толщине нельзя понять, какой слой недобран. Суммарные 240 мкм могут получиться из толстого грунта и тонкого финиша, хотя стойкость системы зависит от каждого слоя.
Поэтому контроль проводят после каждого слоя:
- После грунта — толщина, сплошность, отсутствие пропусков.
- Перед следующим слоем — соблюдение межслойного интервала, чистота поверхности, отсутствие пыли и солей.
- После промежуточного и финишного слоев — приращение толщины относительно предыдущего замера.
Толщину отдельного слоя получают как разницу между текущим и предыдущим измерением в тех же точках, поэтому точки маркируют или ведут по схеме. Каждый этап фиксируют в журнале с подписью — это защищает и подрядчика, и заказчика при приемке.
Как оценивать серию измерений
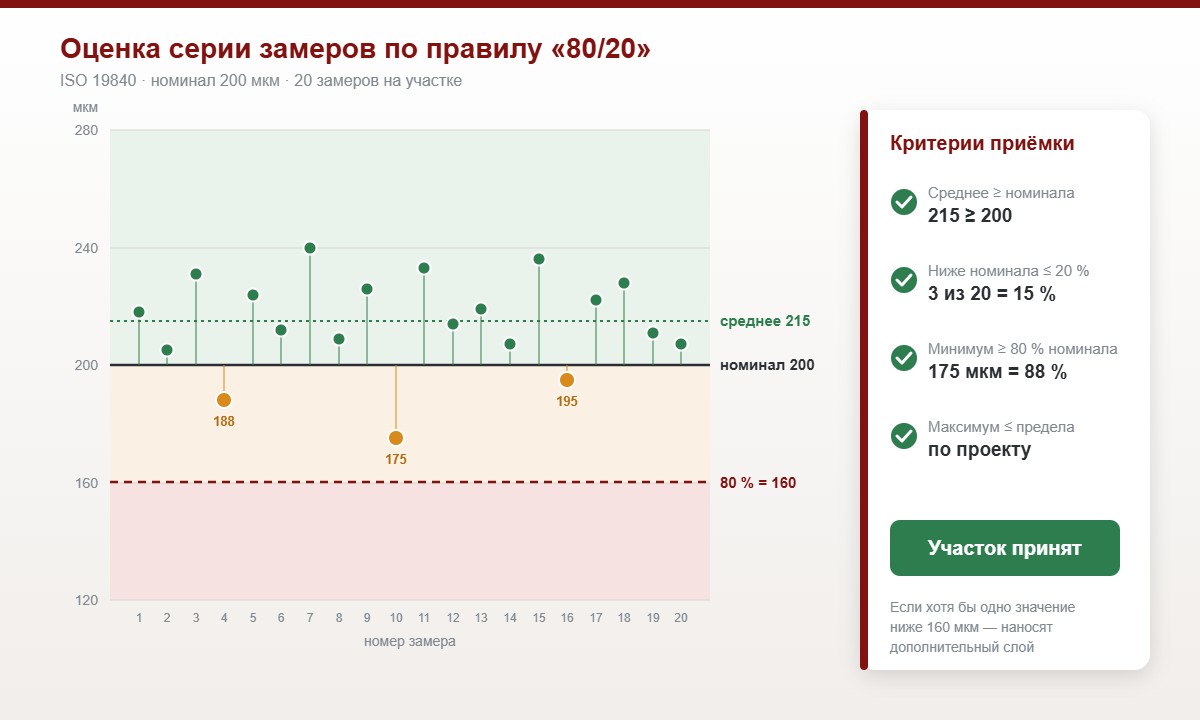
Сначала договариваются, что считать одним значением: отдельное показание или среднее из нескольких показаний рядом. Затем серию проверяют по критериям спецификации. Часто применяют правило «80/20» из ISO 19840:
- среднее значение не ниже номинальной толщины;
- не более 20 % отдельных значений ниже номинала;
- ни одно значение не ниже 80 % номинала;
- максимум не превышает предела, установленного проектом или производителем материала.
Пример: номинал 200 мкм, 20 замеров. Среднее — 215 мкм, три значения лежат в диапазоне 175–195 мкм (15 %), минимум — 175 мкм, то есть 88 % номинала. Участок соответствует требованиям. Если бы хотя бы одно значение было 150 мкм (75 %), участок не принимают и наносят дополнительный слой.
Что показывает характер отклонений
Сами цифры подсказывают причину проблемы:
- Равномерно тонкий слой по всей площади — мало проходов или сильно разбавленный материал.
- Тонкие участки полосами — неправильное перекрытие факелов распыления или износ сопла.
- Норма на плоскости, но тонко на кромках — пропущено полосовое окрашивание.
- Большой разброс от точки к точке — нестабильное давление, неравная дистанция распыления или нехватка опыта маляра.
- Завышенная толщина — риск растрескивания и плохого отверждения, особенно у эпоксидных и цинконаполненных материалов.
- Систематический сдвиг у одного прибора — ошибка настройки, а не нанесения.
Протокол полезно дополнять схемой с отметками отклонений: картина распределения говорит больше, чем одно среднее значение.
Когда одной толщины недостаточно
Правильная толщина не гарантирует качество окраски. При приемке ответственных покрытий проверяют также:
- Адгезию — методом решетчатого надреза по ГОСТ 31149-2014 (ISO 2409) или методом отрыва по ГОСТ 32299-2013 (ISO 4624). Отрыв дает число в МПа и подходит для толстых систем.
- Сплошность — электроискровым или мокрогубочным дефектоскопом ищут поры и непрокрасы. Это особенно важно для покрытий под воздействием воды, грунта и химических сред.
- Степень отверждения — твердость по маятнику или карандашу, проба растворителем.
- Внешний вид — цвет, блеск, отсутствие подтеков, кратеров, шагрени и включений.
- Стойкость к среде — для новых систем проводят лабораторное испытание в камере соляного тумана или влажности.
Набор проверок задает проект или спецификация на систему покрытия.
Что фиксируют в протоколе
Протокол должен позволять повторить контроль и получить тот же результат. В нем указывают:
- объект, участок и его площадь, дату и место контроля;
- систему покрытия: материалы, партии, число слоев, номинальную толщину;
- стандарт и критерии приемки;
- прибор, его заводской номер, сведения о поверке и способ настройки;
- профиль шероховатости и примененную поправку;
- условия: температуру, влажность, точку росы;
- число замеров, среднее, минимум, максимум и долю значений ниже номинала;
- результаты других испытаний — адгезии, сплошности, внешнего вида;
- вывод о соответствии, перечень замечаний и подписи.
К протоколу прикладывают схему точек и фотографии спорных участков.
Чек-лист перед приемкой
- Методика, стандарт и критерии согласованы с заказчиком.
- Прибор поверен и настроен на основании с тем же профилем.
- Покрытие высохло или отвердилось до степени, допускающей измерения.
- Число замеров соответствует площади участка.
- Кромки, швы и углы проверены отдельно.
- Серия оценена по среднему, минимуму и максимуму.
- Проверены адгезия и сплошность, если их требует проект.
- Нет видимых дефектов: подтеков, пропусков, вздутий, трещин.
- Участки с отклонениями исправлены и перепроверены.
- Протокол заполнен и подписан.
Часто задаваемые вопросы
Сколько замеров нужно сделать?
Это зависит от площади и сложности конструкции. Чем больше участок, тем больше точек. Точное число берут из согласованного стандарта, например ISO 19840.
Можно ли измерять толщину сразу после окраски?
Сразу — только мокрый слой гребенкой. Сухой слой измеряют после высыхания, иначе датчик продавит пленку и занизит показание.
Почему два прибора показывают разную толщину?
Чаще всего их настроили по-разному: один на гладкой пластине, другой на шероховатом основании. Перед спором оба прибора проверяют на одних и тех же калибровочных пленках и точках.
Что делать, если слой толще допустимого?
Свериться с техническим листом материала и проверить участок на трещины и отверждение. Иногда переизбыток допустим, а иногда покрытие приходится снимать и наносить заново.
Нужна ли поверка толщиномера?
Да, если результаты идут в официальный протокол приемки. Кроме периодической поверки, точность проверяют по калибровочным пленкам перед каждой серией измерений.